技术专题
吹膜挤出机螺杆长径比(L/D)与混炼构型选择全指南
如何为吹膜机选配合适的螺杆构型与长径比?系统解析 30:1 与 33:1 长径比、开槽机筒、屏障段及 Maddock 混炼头对高粘度高分子量树脂塑化质量的关键作用。
螺杆是聚合物塑化均化的大脑。对于土工膜和高粘度高密度聚乙烯(HDPE),需要大长径比(建议 30:1 至 33:1)以保证树脂在较低剪切温度下充分塑化,避免聚合物发生热降解。
开槽衬套(Grooved Feed Bushing)能显著提高固体物料输送率,提供高达 20%–35% 的挤出恒压输出,几乎不受机头背压波动的影响。
新福自主开发的分流混炼螺杆,配合机筒碳化钨双合金喷涂,耐磨寿命可达普通渗氮螺杆的 3 倍以上。
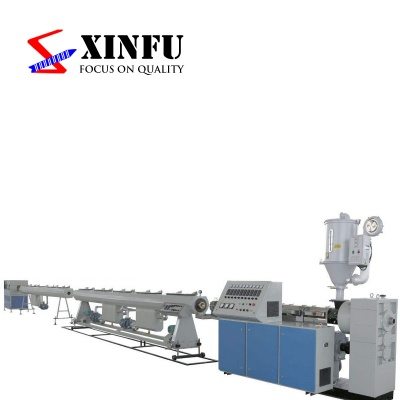
本文关联核心生产线设备
更多技术与行业文章
- 2025国际橡塑展诚挚邀约 — 新福机械展位号 3-Y09 (2025-03-06)
- 四套5层农用大棚膜吹膜机组成功完成出厂带料试车 (2018-09-29)
- 农用微孔打孔地膜的技术优势与生产工艺解析 (2020-12-09)